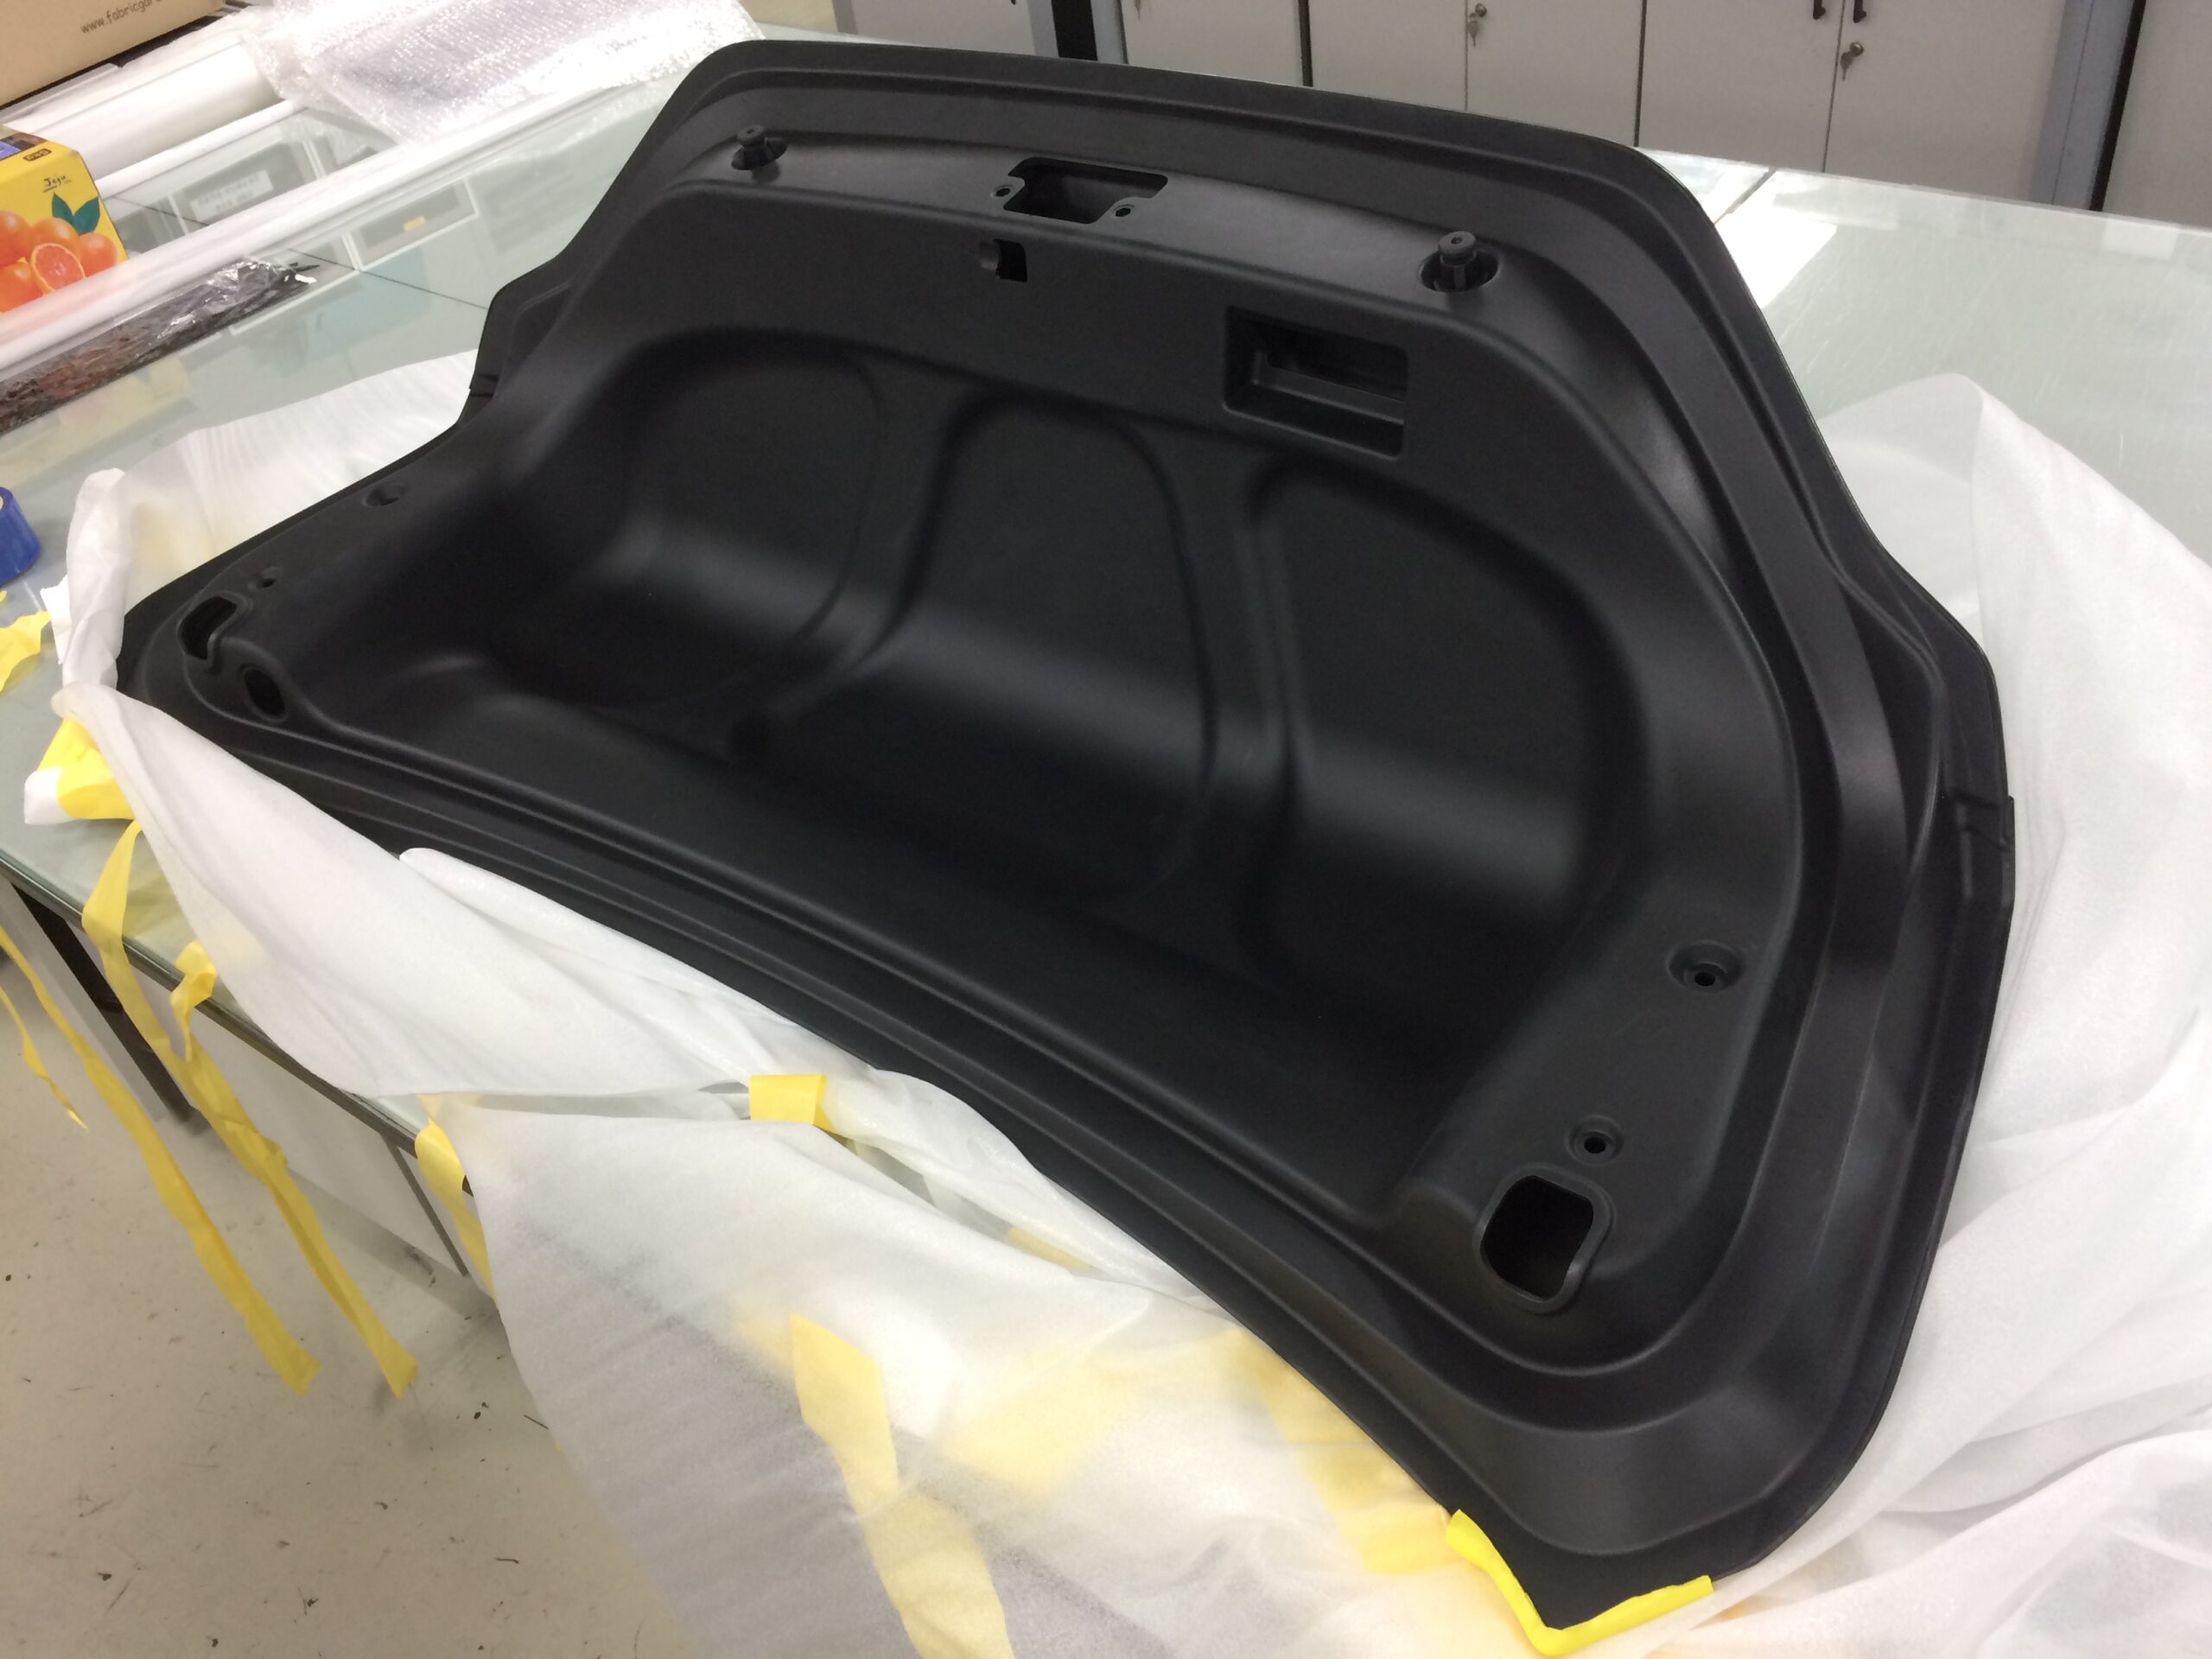
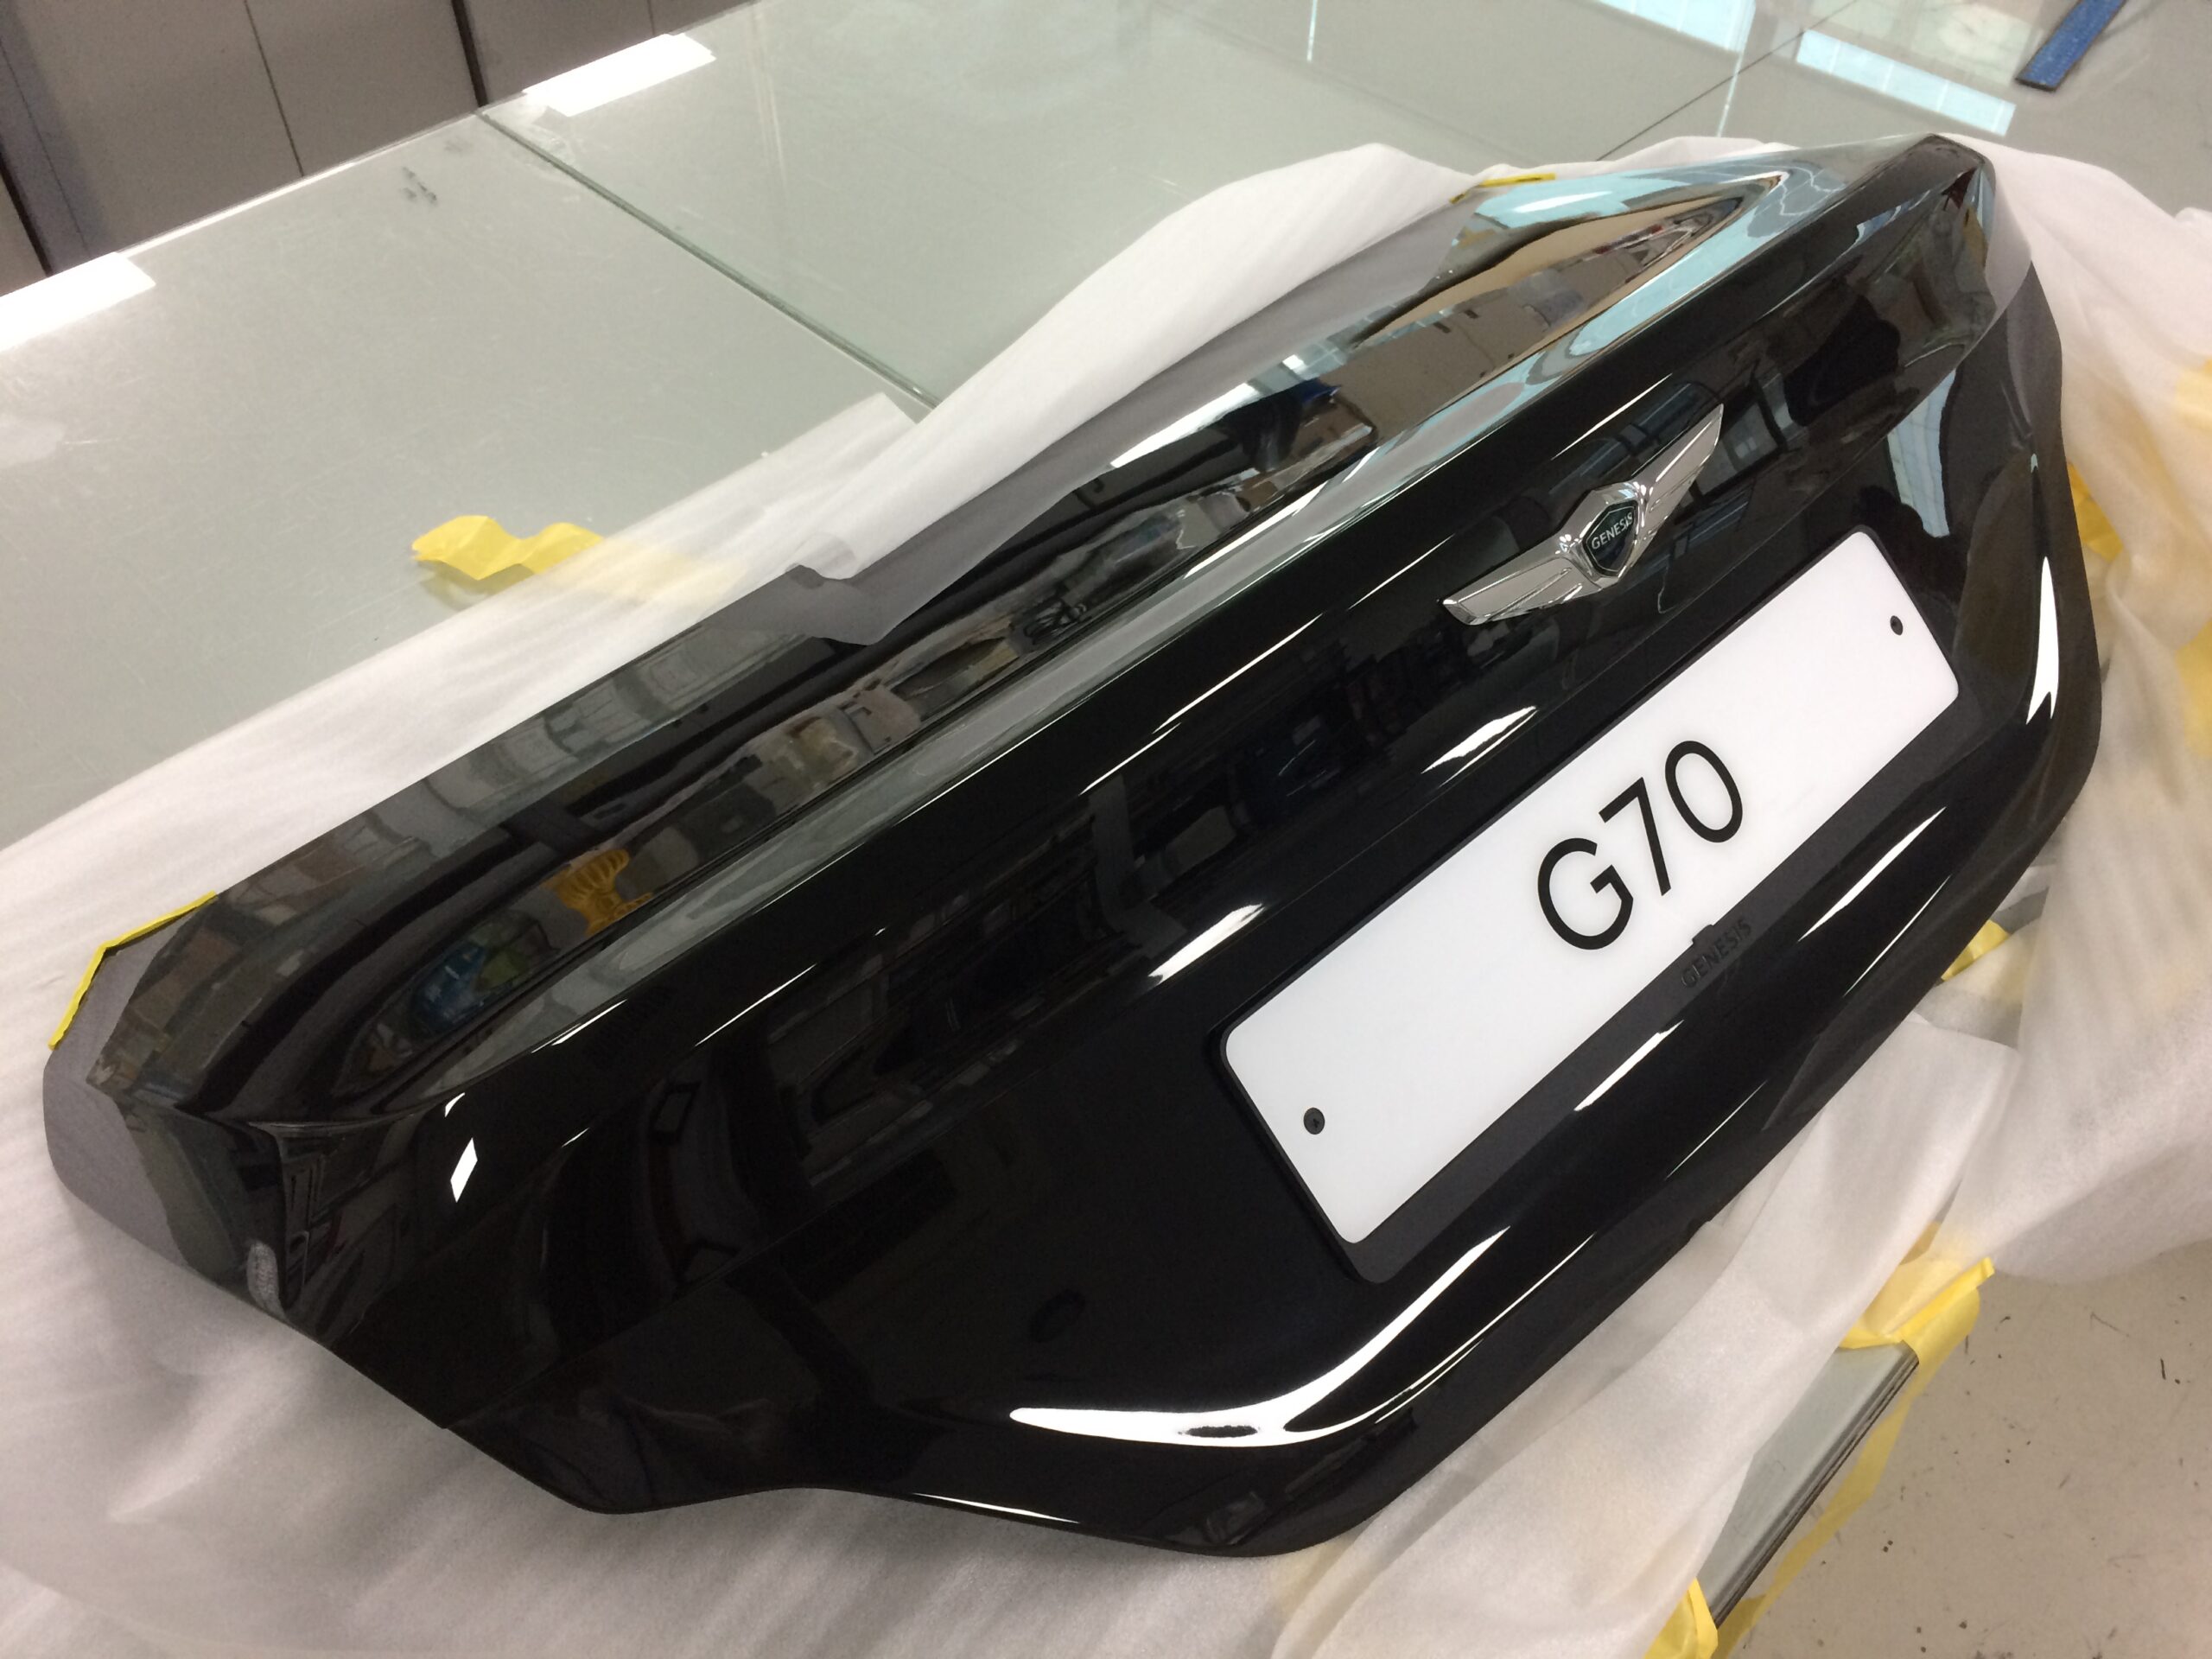
사진은 CFRP(탄소섬유 강화 플라스틱) 트렁크리드 개발 과정에서 제작한 부품입니다. 이 글에서 살펴볼 접착시험은 이 트렁크리드 개발을 위해 수행한 연구의 일부로, 피착재 조합과 접착 조건에 따른 접합부의 거동을 확인했습니다.
접착 시편을 당겼는데 접착면보다 피착재가 먼저 찢어졌습니다. 시험기에는 최대 하중이 남고, 보고서에는 이를 접착 면적으로 나눈 강도가 적힙니다. 하지만 그 숫자가 곧 접착제 자체의 한계였다고 말할 수 있을까요.
복합재 접착시험에서 자주 놓치는 부분이 여기에 있습니다. 접착제 데이터시트보다 낮은 값이 나왔다면 수치 차이를 확인하는 것과 함께, 무엇이 어디에서 파손됐는지를 먼저 살펴봐야 합니다.
Lap shear가 측정하는 것은 접합부의 응답입니다
Lap shear 시험은 두 피착재를 일정 길이 겹쳐 접착하고 당기는 방식입니다. 최대 하중을 겹침 면적으로 나누어 겉보기 전단강도(apparent shear strength)를 구합니다. 같은 면적이라도 피착재, 접착제, 경화 조건과 접착층 두께가 바뀌면 시험 결과가 달라질 수 있습니다.
이 개발에서는 ASTM D1002를 기준으로 랩시어 시험을 수행했습니다. D1002는 본래 금속–금속 단일 겹침 접착 시편의 겉보기 전단강도를 평가하는 규격입니다. 여기서는 그 시험 방법을 복합재 피착재 조합에 적용했으므로, 규격의 원래 적용 대상과 실제 시험 재료를 구분해 읽어야 합니다. ASTM D1002의 공식 설명
겉보기 전단강도에서 “겉보기”는 버려도 되는 수식어가 아닙니다. 시험값은 접착제 하나를 떼어내 측정한 순수 재료상수가 아니라, 정해진 형상의 접합부에서 얻은 결과입니다.
겹친 두 판에 인장하중을 걸면 하중 전달선의 어긋남에 따른 굽힘과 접착층 끝단의 응력 변화도 고려해야 합니다. 평균 전단응력이 같아도 실제 파손을 시작시키는 국부 상태는 다를 수 있습니다. NASA의 접착 접합부 예비설계 자료가 최소 겹침 길이와 함께 최대 전단응력 및 peel-off 응력을 검토하는 것도 이 때문입니다. NASA-TM-102120
이 시험에서는 피착재 조합도 바꾸었습니다
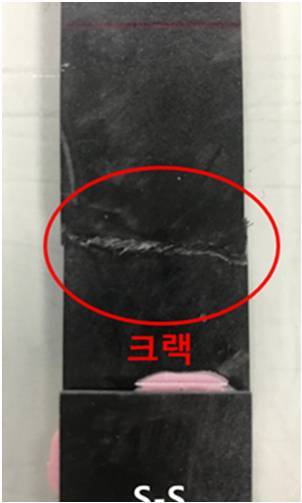
사진의 시험에서는 탄소섬유 SMC(CF-SMC)와 UD 프리프레그 적층판을 사용했습니다. SMC는 시트 형태의 성형재료이며, 여기서는 탄소섬유로 보강한 재료를 뜻합니다. 피착재는 CF-SMC끼리, CF-SMC와 프리프레그, 프리프레그끼리의 세 조합으로 비교했습니다.
접착제는 PU계와 에폭시계 두 종류, 표면은 무연마와 #100 연마 조건을 비교했습니다. 보고서상 조건별 시편은 6~7개였고, 목표 접착층 두께는 1.0 mm, 시험 속도는 13 mm/min이었습니다. 서로 다른 접착제에는 서로 다른 경화 조건이 적용됐습니다.
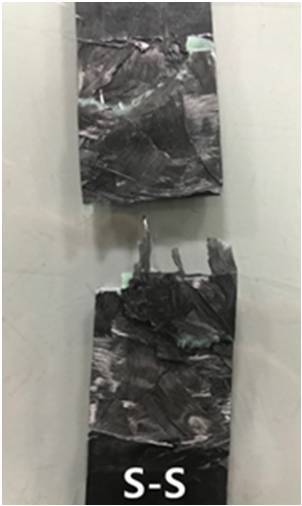
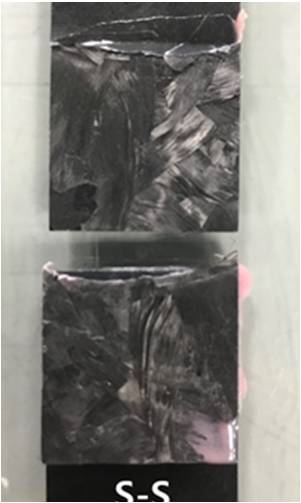
보고서는 CF-SMC가 포함된 시편에서 피착재 파손이 발생한 것을 데이터시트 대비 낮은 시험값을 해석하는 주요 근거로 제시합니다. 위 사진에서도 파단면에 뜯겨 나온 재료와 섬유가 보입니다. 이런 경우 낮은 값이 나왔다는 이유만으로 접착제부터 교체하면, 실제로 먼저 한계에 도달한 부분을 놓칠 수 있습니다.
낮은 값의 원인은 파단면과 조건에서 좁혀갑니다
파단면을 볼 때는 접착제와 피착재의 경계가 분리된 계면파괴인지, 접착제 내부가 갈라진 응집파괴인지, 피착재가 파손된 것인지를 구분합니다. 한 시편에서 여러 양상이 함께 나타날 수도 있습니다. 전체 파단면을 보지 않고 일부 사진이나 “adhesive failure”라는 표현 하나만으로 세부 파손 모드를 확정하기는 어렵습니다.
피착재가 먼저 파손됐다면 그 시험만으로 접착제의 최대 성능을 모두 측정했다고 할 수 없습니다. 그렇다고 그 접합부가 충분히 강하다는 뜻도 아닙니다. 구조물은 접착제만으로 하중을 지지하지 않기 때문입니다. 실제 부품에 같은 피착재를 사용할 예정이라면, 그 피착재의 국부 파손 역시 설계에서 해결해야 할 접합부의 한계입니다.
데이터시트와 비교할 때에는 피착재 종류와 두께, 겹침 길이, 표면처리, 경화 이력, 시험 온도와 속도를 나란히 놓아야 합니다. 이번 시험 기록에서도 한 접착제의 실제 경화 조건과 비교한 데이터시트 조건이 같지 않았습니다. 따라서 차이 전체를 접착제 또는 피착재 하나의 영향으로 분리할 수는 없습니다.
표면 연마에 따른 차이가 통계적으로 검출되지 않았다는 결과도 같은 관점에서 읽어야 합니다. 해당 재료와 접착제, 공정 및 파손 모드에서 관찰한 결과입니다. 피착재가 먼저 파손하는 조건에서는 표면처리에 따른 접착부 성능 차이가 최대 하중에 충분히 드러나지 않을 가능성도 있습니다. 이 결과를 다른 접합부에서 표면처리를 생략하는 근거로 옮길 수는 없습니다.
시험값 옆에 파손 모드를 남깁니다
접착제를 비교하는 표에 평균 강도만 있으면 숫자가 큰 제품으로 시선이 갑니다. 파손 모드와 시험 조건을 같은 줄에 적으면 질문이 달라집니다. 접착제가 달라져 값이 높아진 것인지, 피착재가 바뀌어 한계가 이동한 것인지, 아니면 경화와 표면 상태가 달라진 것인지 따져볼 수 있습니다.
실무적으로는 최대 하중과 겹침 면적, 시편별 파손 위치, 파단면 사진, 경화 및 표면처리 조건을 한 묶음으로 남기는 것이 좋습니다. 그 기록이 있어야 다음 시험에서 접착제를 바꿀지, 피착재를 보강할지, 접합 형상을 바꿀지를 결정할 수 있습니다.
접착강도 숫자는 비교의 출발점입니다. 그 숫자가 어느 부분의 파손으로 끝났는지까지 읽어야 다음 설계로 가져갈 수 있는 정보가 됩니다.